Nội dung bài viết
Trong một quy trình sản xuất liên tục, để biết quy trình có đang được kiểm soát hay những biến động nào đang xảy ra, doanh nghiệp cần áp dụng đúng phương pháp theo dõi và đánh giá. Trong bài viết này, Học viện PMS sẽ chia sẻ tới bạn Biểu đồ kiểm soát là gì? Các loại biểu đồ kiểm soát phổ biến kèm minh họa và những lợi ích thiết thực khi áp dụng. Qua đó, bạn sẽ hiểu rõ hơn cách sử dụng công cụ này để theo dõi sự ổn định của quy trình, phát hiện những dấu hiệu bất thường và kịp thời đưa ra biện pháp cải tiến.
Biểu đồ kiểm soát là gì?
Biểu đồ kiểm soát (tên tiếng anh Control Chart) là một công cụ thống kê để nghiên cứu xu hướng, sự biến đổi và các bất thường của một quy trình theo thời gian. Mục đích của biểu đồ là xác định và ngăn chặn những bất thường trong quá trình vận hành sản xuất. Mặc dù sự bất thường tồn tại trong mọi quy trình, nhưng biểu đồ kiểm soát giúp chúng ta sự bất thường này đến từ nguyên nhân thường thấy bên trong quy trình hay là do nguyên nhân bên ngoài quy trình.
Control Chart là một công cụ thu thập và phân tích dữ liệu đa năng, có thể được sử dụng trong nhiều ngành công nghiệp và là một trong bảy công cụ quản lý chất lượng cơ bản. Thường được áp dụng nhiều trong giai đoạn Control (kiểm soát) của chu trình DMAIC.
Biểu đồ còn có tên gọi khác là biểu đồ Shewhart, nó có cái tên này bởi vốn dĩ nó được Tiến sĩ Walter A. Shewhart phát triển với mục đích kiểm soát và giám sát biến động của quy trình.
Lợi ích của biểu đồ kiểm soát
- Xác định mức độ ổn định của quy trình: Biểu đồ kiểm soát giúp theo dõi các biến động trong quy trình và xác định liệu những biến động đó có nằm trong giới hạn kiểm soát cho phép hay không. Qua đó, doanh nghiệp có thể đánh giá được mức độ ổn định của quy trình trong từng giai đoạn.
- Xác định nguyên nhân gây biến động: Thông qua việc theo dõi dữ liệu và nhận diện những dấu hiệu bất thường, biểu đồ kiểm soát hỗ trợ doanh nghiệp phát hiện các biến động không mong muốn và làm cơ sở để tìm hiểu nguyên nhân gây ra những thay đổi trong quy trình.
- Ngăn ngừa lỗi hàng loạt và giảm lãng phí: Việc phát hiện sớm các dấu hiệu bất thường giúp doanh nghiệp chủ động xử lý vấn đề trước khi lỗi phát sinh trên diện rộng. Nhờ đó, doanh nghiệp có thể hạn chế lãng phí nguyên vật liệu, thời gian, nhân công cũng như các chi phí liên quan đến việc khắc phục và đền bù.
- Trực quan hóa diễn biến của quy trình: Biểu đồ kiểm soát thể hiện dữ liệu và sự thay đổi của quy trình một cách trực quan, giúp người phụ trách dễ dàng quan sát, theo dõi tình trạng thực tế và nhận biết những vấn đề đang xảy ra trong quá trình vận hành.
- Hỗ trợ cải tiến quy trình dựa trên dữ liệu: Các thông tin được thể hiện trên biểu đồ cung cấp cơ sở khách quan để doanh nghiệp đánh giá hiệu quả của quy trình, theo dõi tác động của những thay đổi và đưa ra quyết định cải tiến phù hợp dựa trên dữ liệu thực tế.
8 Loại biểu đồ kiểm soát phổ biến
Để giúp bạn xác định và sử dụng biểu đồ kiểm soát phù hợp dựa trên định dạng dữ liệu. Hãy cùng xem qua sơ đồ cây dưới đây trước khi đi chi tiết hơn về cách vẽ của từng loại.
Biểu đồ kiểm soát dữ liệu biến số
Đối với những dữ liệu có thể đo lường cụ thể như trọng lượng, chiều dài, nhiệt độ, thời gian,… các chuyên gia thường lựa chọn một trong ba loại biểu đồ kiểm soát dữ liệu biến số dưới đây để theo dõi và phân tích.
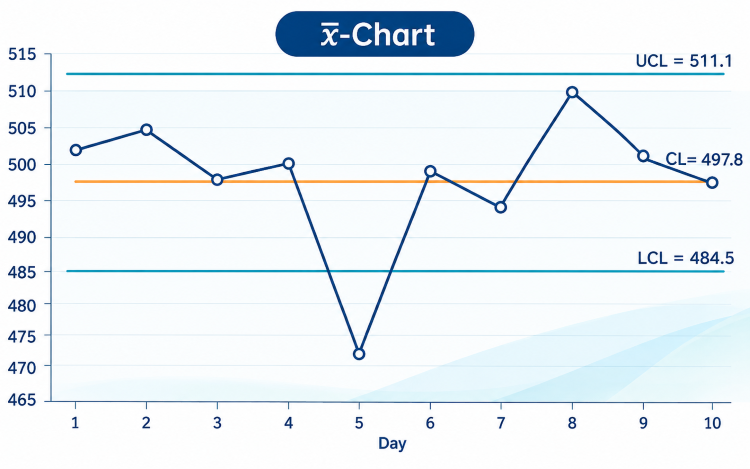
Biểu đồ kiểm soát X
Biểu đồ X được sử dụng để xác định giá trị trung bình của tập dữ liệu. Chẳng hạn, khi cần tính trọng lượng trung bình của các lô hàng hiện có trong kho, người dùng có thể áp dụng biểu đồ này để thực hiện việc đo lường và đánh giá.
Biểu đồ kiểm soát R
Khi doanh nghiệp cần theo dõi mức độ biến động trong quy trình để tìm ra hướng cải thiện chất lượng và phòng ngừa những rủi ro có thể xảy ra, biểu đồ R là công cụ phù hợp để áp dụng. Thông qua biểu đồ này, người dùng có thể xác định được giá trị lớn nhất và nhỏ nhất trong từng tập dữ liệu.
Biểu đồ kiểm soát S
Biểu đồ S còn được gọi là biểu đồ độ lệch chuẩn, thường được sử dụng để đo lường mức độ phân tán và biến động của các điểm dữ liệu. Qua đó, người dùng có thể xác định mức độ chênh lệch của từng điểm dữ liệu so với giá trị trung bình.
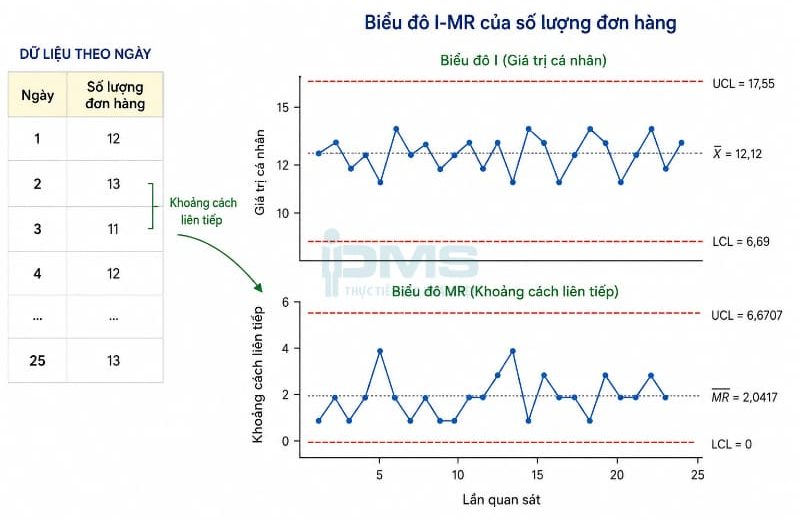
Biểu đồ kiểm soát I-MR
Biểu đồ I-MR, viết tắt là Individual-Moving Range (Phạm vi di chuyển cá nhân), là một dạng biểu đồ dùng để theo dõi sự ổn định của quy trình khi dữ liệu được thu thập riêng lẻ (mỗi nhóm 1 mẫu).
Biểu đồ kiểm soát cho dữ liệu thuộc tính
Biểu đồ kiểm soát NP Chart
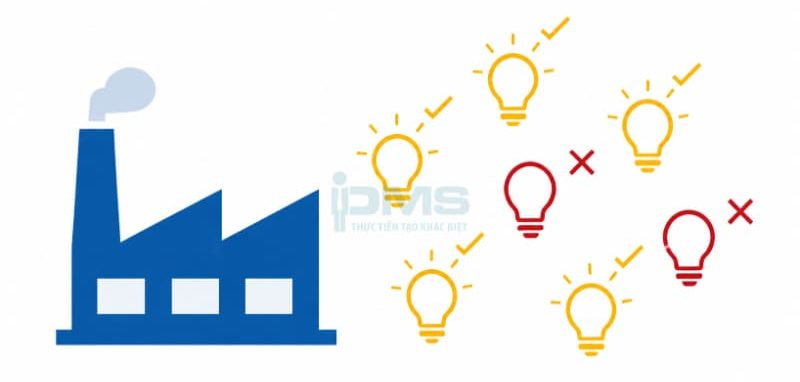
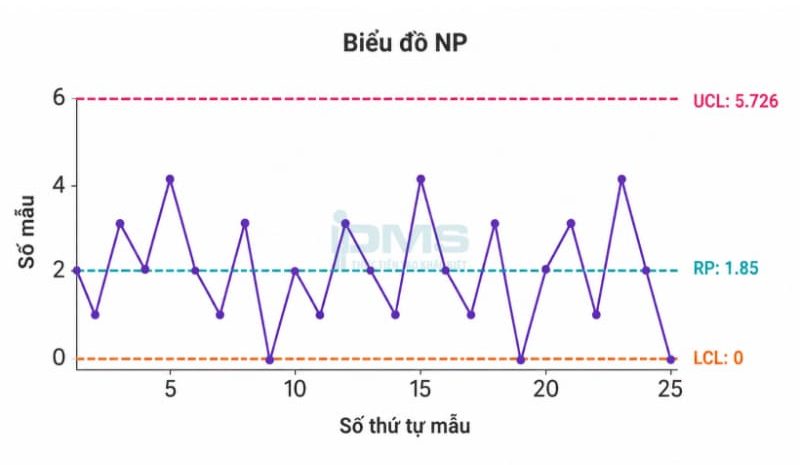
Biểu đồ np sử dụng để vẽ số lượng lỗi sản phẩm theo thời gian, xác định sự thay đổi hoặc xu hướng trong tỷ lệ lỗi. Ví dụ bạn làm cho một doanh nghiệp sản xuất bóng đèn và bạn muốn biết tỷ lệ bóng đèn lỗi sản xuất mỗi ngày.
Tiếp tục giả sử lấy ngẫu nhiên 10 bóng mỗi ngày và ghi nhận lại số đèn bị hỏng. Ví dụ, ngày đầu tiên có 4 bóng đèn lỗi, ngày thứ hai có 2 bóng bị lỗi, ngày thứ ba có 1 bóng bị lỗi, ngày thứ tư có 2 bóng bị lỗi,… Trên thực tế, số lượng bóng đèn bị lỗi có thể thấp hơn, nên sử dụng các cỡ mẫu lớn hơn để giám sát cho chính xác.
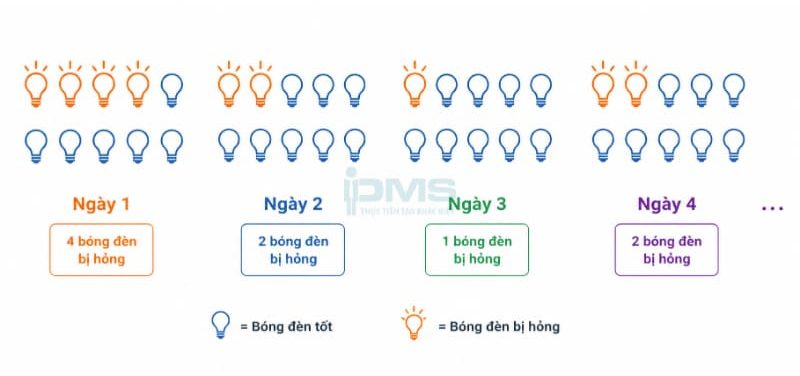
Trong trường hợp trên, mỗi sản phẩm bóng đèn có thể có một lỗi hoặc không và kích thước, mẫu sản phẩm không đổi, nên biểu đồ np là một lựa chọn phù hợp lúc này.
Biểu đồ kiểm soát P Chart
Tiếp tục ví dụ ở trên, giờ có thể thắc mắc sự khác biệt giữa mẫu cố định và mẫu thay đổi. Bên cạnh đó, máy móc cũng giúp phân loại bóng đèn ngẫu nhiên trong cả ngày. Ví dụ, nó phân loại 126 đèn vào ngày thứ nhất, 141 đèn vào ngày thứ hai, 136 đèn vào ngày thứ ba, 113 vào ngày thứ 4,… Có thể thấy, số lượng đèn trong mẫu thay đổi mỗi ngày, dẫn đến kích thước mẫu cũng biến đổi theo.
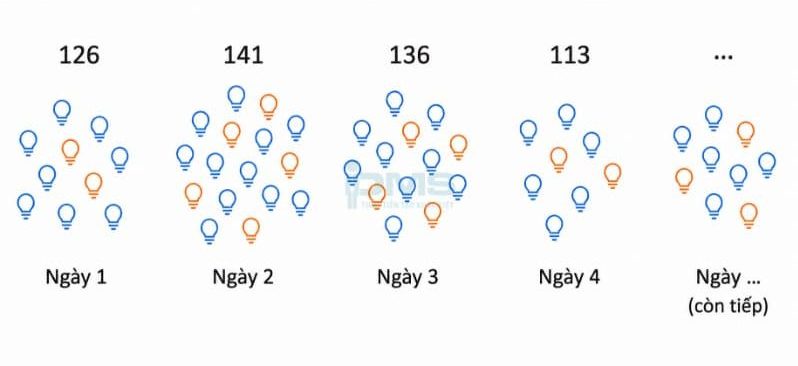
Lúc này, để tính tỷ lệ lỗi, lấy số lượng bóng đèn bị lỗi chia cho số đèn trong mẫu.
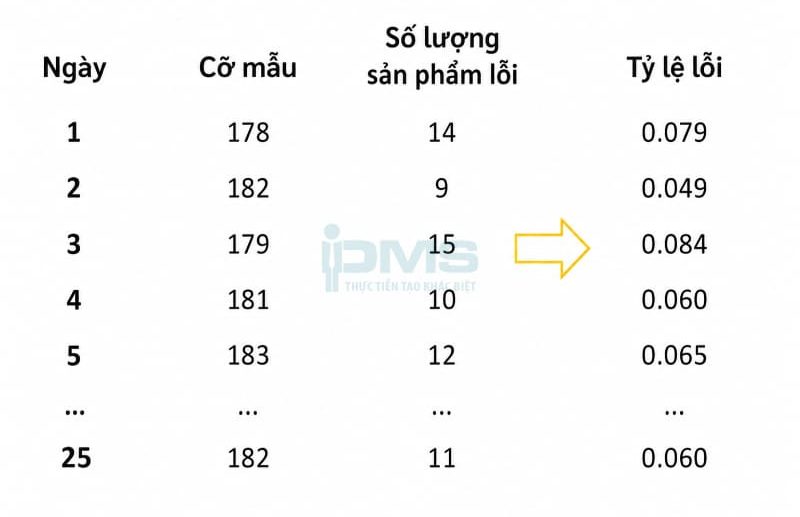
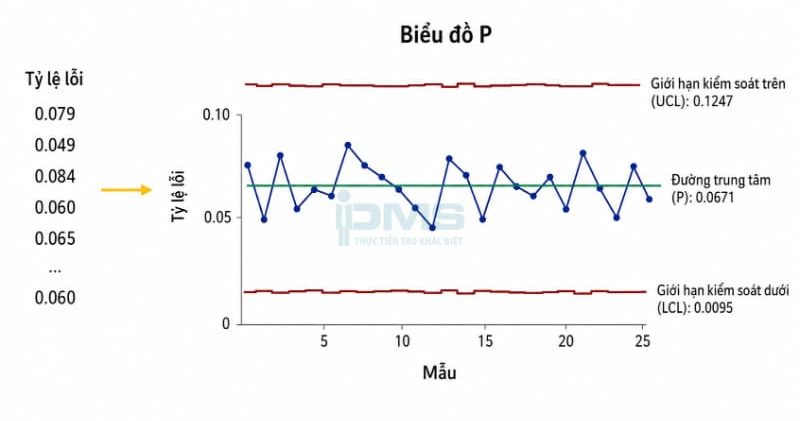
Vì vậy, biểu đồ p được dùng khi chỉ có một lỗi trên mỗi đơn vị và kích thước mẫu thay đổi. Để tạo biểu đồ, bạn cần hai cột: một cột kích thước mẫu và một cột cho số lỗi tìm thấy trong mẫu. Khi có các giá trị này, bạn mới có thể tính toán và vẽ biểu đồ kết quả.
Biểu đồ kiểm soát U Chart
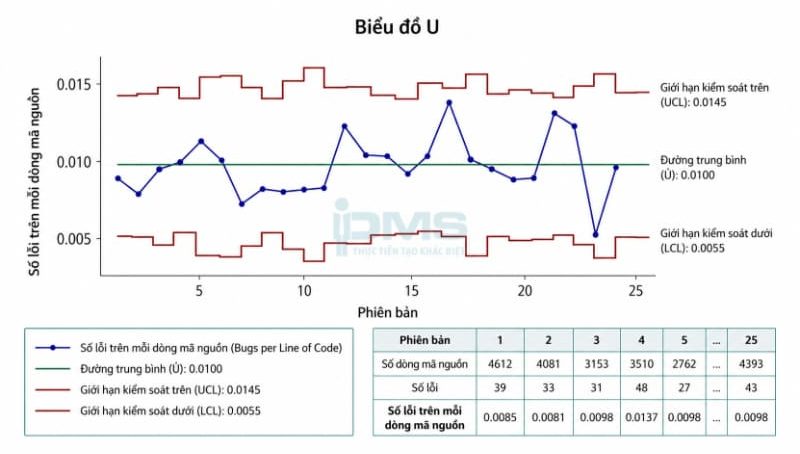
Biểu đồ u thể hiện dữ liệu được thu thập trong các nhóm nhỏ có kích thước khác nhau. Ví dụ, hãy tưởng tượng một công ty phát triển phần mềm muốn theo dõi số lượng trên mỗi bản phát hành. Tuy nhiên, quy mô từng bản sẽ khác nhau, và cách để đo lường phạm vi là theo dõi số lượng dòng mã được thêm vào.
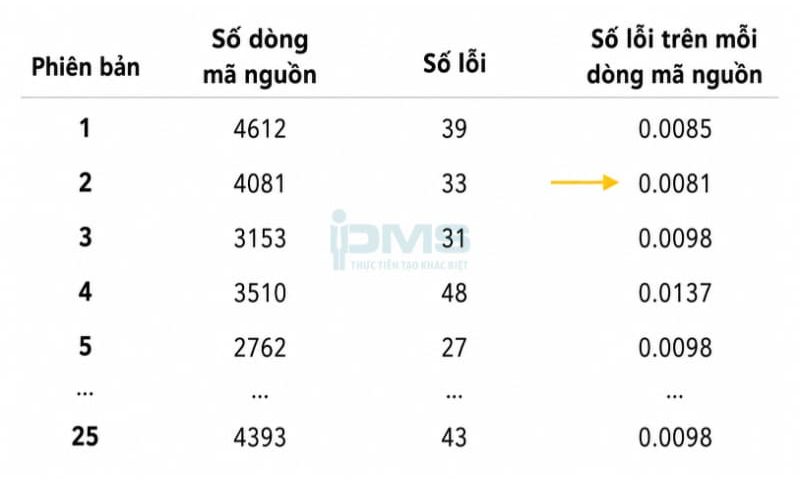
Trong trường hợp trên, chúng ta sẽ có một cột cho số dòng mã và một cột cho số lỗi được báo cáo. Điều này giúp tính toán được số lượng lỗi trên mỗi dòng mã. Với dữ liệu đó, chúng ta sẽ vẽ được biểu đồ u như hình bên dưới.
Biểu đồ kiểm soát C Chart
Để hiểu biểu đồ c, chúng ta sẽ hình dung như sau: Điều gì sẽ xảy ra khi một sản phẩm có nhiều lỗi? Ví dụ, một nhà máy sản xuất ô tô đang theo dõi số lượng lỗi thân xe để duy trì tiêu chuẩn chất lượng. Mỗi ngày, trên mỗi thân xe sẽ được kiểm tra lỗi và ghi lại tổng số lỗi trên thân xe. Lúc này, biểu đồ c sẽ được ứng dụng ghi lại số lượng lỗi.
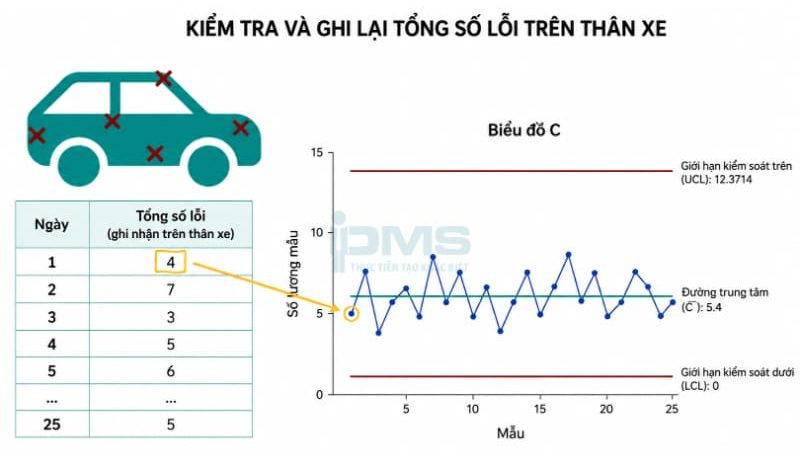
Như hình trên ta sẽ thấy, để vẽ biểu đồ c, chỉ cần ghi lại số lượng lỗi trên mỗi thân xe, nếu có 4 lỗi trên chiếc xe đầu tiên, chúng ta sẽ tiến hành vẽ một điểm tại vị trí số 4.
Quy trình 4 bước vẽ biểu đồ kiểm soát
Để thiết lập và sử dụng biểu đồ kiểm soát (Control Chart), bạn có thể thực hiện lần lượt các bước sau:
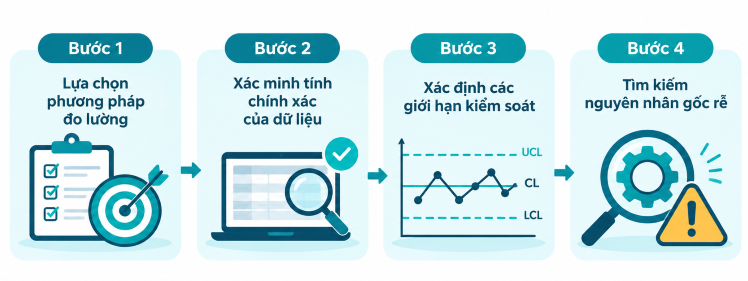
Bước 1: Lựa chọn phương pháp đo lường
Biểu đồ kiểm soát được xây dựng dựa trên hai nhóm dữ liệu chính là dữ liệu biến và dữ liệu thuộc tính. Đối với dữ liệu biến, nhóm sẽ sử dụng những thông tin được đo lường cụ thể và có tính chi tiết để phân tích, xử lý vấn đề. Trong khi đó, dữ liệu thuộc tính được phân chia thành các nhóm theo đặc điểm nhất định, chẳng hạn như Phù hợp và Không phù hợp. Loại dữ liệu này thường phục vụ cho việc đưa ra quyết định theo dạng Có hoặc Không.
Bước 2: Xác minh tính chính xác của dữ liệu
Trước khi đưa dữ liệu vào biểu đồ kiểm soát, cần tiến hành kiểm tra nhằm đảm bảo những thông tin thu thập được là chính xác. Bởi dữ liệu không đáng tin cậy có thể làm ảnh hưởng đến kết quả đo lường và khiến quá trình ra quyết định bị sai lệch. Do đó, việc kiểm tra và xác thực dữ liệu thường xuyên là điều cần thiết để đảm bảo biểu đồ kiểm soát được sử dụng hiệu quả.
Bước 3: Xác định các giới hạn kiểm soát
Khi đã hoàn thành việc thu thập và kiểm tra dữ liệu, bước tiếp theo là tính toán giá trị trung bình của toàn bộ tập dữ liệu. Sau đó, thiết lập đường trung tâm và hai đường giới hạn kiểm soát phía trên, phía dưới theo công thức sau:
| Công thức tính | Đường trung tâm (CL) được xác định bằng giá trị trung bình X đã tính (Xtb). Trong đó, giới hạn kiểm soát trên (UCL) được tính bằng Xtb + 3σ, còn giới hạn kiểm soát dưới (LCL) bằng Xtb – 3σ. Đối với một quy trình vận hành ổn định và nằm trong tầm kiểm soát, các giá trị dữ liệu thường nằm trong phạm vi ba lần độ lệch chuẩn (σ) tính từ giá trị trung bình. Nếu có điểm dữ liệu vượt ra ngoài phạm vi 3 độ lệch chuẩn, đây có thể là dấu hiệu cho thấy quy trình đang tồn tại vấn đề cần được xem xét. |
Bước 4: Tìm kiếm nguyên nhân gốc rễ
Trong trường hợp quy trình mất trạng thái kiểm soát, một số điểm dữ liệu có thể vượt khỏi giới hạn cho phép do chịu tác động từ những nguyên nhân đặc biệt. Để tìm ra nguồn gốc của các vấn đề này, có thể sử dụng phương pháp 5 Whys kết hợp với việc phân tích các biến động phát sinh. Thông qua quá trình phân tích, bạn có thể xác định hướng khắc phục phù hợp, từ đó cải thiện chất lượng và nâng cao hiệu quả hoạt động của quy trình sản xuất hoặc kinh doanh.
Hướng dẫn cách đọc biểu đồ kiểm soát chuẩn
Sau khi xác định các giới hạn kiểm soát, doanh nghiệp tiến hành biểu diễn các dữ liệu thu thập được lên biểu đồ SPC theo trình tự thời gian. Thông qua vị trí và sự biến động của các điểm dữ liệu so với đường trung bình (CL), giới hạn kiểm soát trên (UCL) và giới hạn kiểm soát dưới (LCL), nhà quản lý có thể đánh giá mức độ ổn định của quy trình.
Một quy trình được xem là đang trong trạng thái kiểm soát thống kê khi các điểm dữ liệu biến động ngẫu nhiên trong giới hạn kiểm soát và không xuất hiện những dấu hiệu bất thường theo các quy tắc nhận diện. Tuy nhiên, việc các điểm đều nằm trong giới hạn kiểm soát chưa đủ để khẳng định quy trình ổn định. Doanh nghiệp cần tiếp tục quan sát các mẫu hình biến động để phát hiện sớm những nguyên nhân đặc biệt có thể ảnh hưởng đến chất lượng.
Bảng quy tắc nhận diện dấu hiệu bất thường trên biểu đồ kiểm soát
| STT | Quy tắc | Dấu hiệu nhận biết |
|---|---|---|
| 1 | Vượt quá giới hạn | Có một hoặc nhiều điểm nằm ngoài giới hạn kiểm soát. |
| 2 | Khu vực A | Có ít nhất 2 trong 3 điểm liên tiếp nằm trong Vùng A hoặc xa đường trung bình hơn. |
| 3 | Khu vực B | Có ít nhất 4 trong 5 điểm liên tiếp nằm trong Vùng B hoặc xa đường trung bình hơn. |
| 4 | Khu vực C | Có 7 điểm liên tiếp trở lên nằm về cùng một phía của đường trung bình. |
| 5 | Xu hướng | Có 7 điểm liên tiếp tăng dần hoặc giảm dần. |
| 6 | Hỗn hợp | Có 8 điểm liên tiếp không có điểm nào nằm trong Vùng C. |
| 7 | Sự phân tầng | Có 15 điểm liên tiếp nằm trong Vùng C. |
| 8 | Kiểm soát quá mức | Có 14 điểm liên tiếp luân phiên tăng và giảm. |
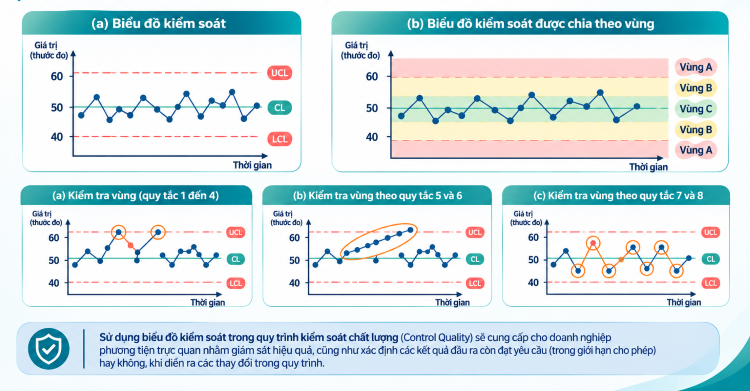
Lưu ý: Các quy tắc trên được sử dụng để nhận diện những mẫu hình bất thường trong biến động của quy trình. Khi phát hiện tín hiệu vi phạm, doanh nghiệp cần tìm hiểu nguyên nhân và có biện pháp xử lý phù hợp thay vì chỉ dựa vào một điểm dữ liệu riêng lẻ.
Những lưu ý khi xây dựng biểu đồ kiểm soát
Khi thiết lập biểu đồ kiểm soát chất lượng, việc xác định chính xác loại dữ liệu cần sử dụng là yếu tố quan trọng. Để quá trình xây dựng biểu đồ đạt hiệu quả và hạn chế những sai lệch không mong muốn, cần chú ý một số vấn đề sau:
- Lựa chọn biểu đồ dựa trên mục tiêu và đặc điểm dữ liệu: Đối với dữ liệu không thể đo lường, cần sử dụng biểu đồ thuộc tính; trong khi đó, dữ liệu có thể đo lường sẽ phù hợp với biểu đồ biến số. Tùy theo mục đích kiểm soát, doanh nghiệp có thể lựa chọn các dạng biểu đồ như X, R, P, NP,…
- Không sử dụng USL và LSL trên biểu đồ kiểm soát: Trong quá trình thiết lập biểu đồ, cần lưu ý không đưa giới hạn kỹ thuật trên (USL) và giới hạn kỹ thuật dưới (LSL) vào biểu đồ.
- Đảm bảo chất lượng dữ liệu đầu vào: Trước khi xây dựng biểu đồ, cần kiểm tra để chắc chắn rằng dữ liệu được thu thập đầy đủ và chính xác, qua đó phản ánh đúng tình trạng thực tế của quy trình.
- Tính toán các giới hạn kiểm soát: Cần sử dụng dữ liệu đã thu thập để xác định giới hạn kiểm soát trên và dưới. Đây là cơ sở giúp theo dõi những biến động tự nhiên của quy trình và phân biệt chúng với các biến động xuất phát từ nguyên nhân đặc biệt.
- Đánh giá các điểm nằm ngoài giới hạn kiểm soát: Sự xuất hiện của những điểm dữ liệu vượt khỏi giới hạn kiểm soát không đồng nghĩa ngay với việc quy trình có lỗi. Cần xem xét và xác định liệu những điểm này có chịu tác động từ nguyên nhân đặc biệt hay không, chẳng hạn như sự thay đổi đột ngột trong dữ liệu cung cấp.
Khi nào nên sử dụng Control Chart?
Biểu đồ kiểm soát sẽ hiệu quả khi dùng trong các trường hợp sau:
- Khi cần kiểm tra một quy trình có đang hoạt động ổn định không.
- Khi dự đoán phạm vi kết quả đạt mong đợi của một quy trình.
- Khi cần xác định quy trình có nằm trong giới hạn bằng thống kê.
- Khi xác định có biến đổi quy trình nào đang diễn ra không và khắc phục chúng ngay lập tức.
- Khi xác định các biến đổi đó là do nguyên nhân đặc biệt (không thường thấy) hoặc các nguyên nhân thông thường vốn có trong quy trình.
Kết luận
Như vậy, Biểu đồ kiểm soát là công cụ hữu ích giúp doanh nghiệp theo dõi sự ổn định của quy trình, nhận diện biến động và phát hiện kịp thời các nguyên nhân bất thường. Thông qua việc lựa chọn đúng loại biểu đồ, thiết lập giới hạn kiểm soát và phân tích dữ liệu, doanh nghiệp có thể đưa ra những quyết định cải tiến phù hợp. Hy vọng những chia sẻ trên từ Học viện PMS đã giúp bạn hiểu rõ hơn về cách xây dựng và ứng dụng công cụ này trong thực tế.
Bài viết liên quan: